English
 中文简体
 Español
Noticias de la industria
Inicio / Noticias / Noticias de la industria / Extrusión de caucho personalizada versus moldeado: las diferencias clave y cómo decidir

2026-10-05
Un ingeniero de adquisiciones envía una solicitud de cotización para un perfil de sellado de EPDM y recibe dos cotizaciones muy diferentes: una de una extrusora y otra de un moldeador. La versión extruida cuesta menos por metro, pero no puede formar una curva de 90 grados en cada extremo. La versión moldeada maneja la curva fácilmente, pero requiere una carga de herramientas varias veces mayor. Esa es la realidad práctica de la extrusión de caucho personalizada frente al moldeado: dos procesos que parten del mismo compuesto pero que divergen completamente en geometría, costo, tolerancias y tiempo de entrega.
Definición central
La extrusión de caucho es un proceso continuo de formación de perfiles: el caucho sin curar se fuerza a través de una abertura de matriz y la sección transversal permanece idéntica en toda su longitud. El moldeado de caucho es un proceso por lotes basado en cavidades: cada pieza se forma de forma independiente dentro de una herramienta cerrada bajo calor y presión.
El moldeo es la elección correcta siempre que la pieza tenga una forma tridimensional que no pueda ser dibujada a través de una matriz; La extrusión es la elección correcta siempre que la pieza sea un sello, un borde o una manguera largos y de perfil constante.
En el moldeo por compresión, una pieza preformada de compuesto se coloca en una cavidad abierta, la prensa se cierra, el caucho cura con calor y se forma una rebaba a lo largo de la línea de separación. El moldeo por transferencia y por inyección siguen el mismo principio de cavidad, pero difieren en la forma en que el compuesto ingresa a la herramienta. La extrusión, por el contrario, utiliza un tornillo o un ariete para empujar una tira continua a través de un orificio perfilado; Luego, el perfil se cura en un horno de aire caliente, un baño de sal o un autoclave antes de cortarlo a medida.
La decisión comienza con el dibujo de la pieza, no con el material. Ambas rutas aceptan EPDM, silicona, caucho natural y la mayoría de los compuestos sintéticos. Lo que fija el proceso es si la geometría es continua y prismática o discreta y tridimensional.
Si una pieza necesita una sección idéntica de dos metros, la extrusión es el único proceso económico; si necesita socavaduras, diámetros escalonados, salientes o inserciones moldeadas, se requiere moldura.
La extrusión produce una longitud ilimitada de una sección transversal fija. El perfil puede ser macizo, hueco o coextruido con un segundo material, pero la forma no puede variar a lo largo. El moldeado reproduce una cavidad tridimensional cerrada en cada ciclo, por lo que son posibles funciones como roscas internas, bridas de montaje y diafragmas reforzados con tela. El siguiente cuadro compara los dos procesos en cinco atributos de ingeniería.
Comparación de capacidad de proceso, escala 0-10
Cuanto más alto, mejor en todos los atributos. Las puntuaciones son comparaciones direccionales para proyectos típicos de caucho personalizados.
Una regla general fiable: si la sección transversal permanece idéntica durante más de 300 mm, la extrusión casi siempre gana en costes. Si la forma varía a lo largo de su longitud, el moldeado es la única opción.
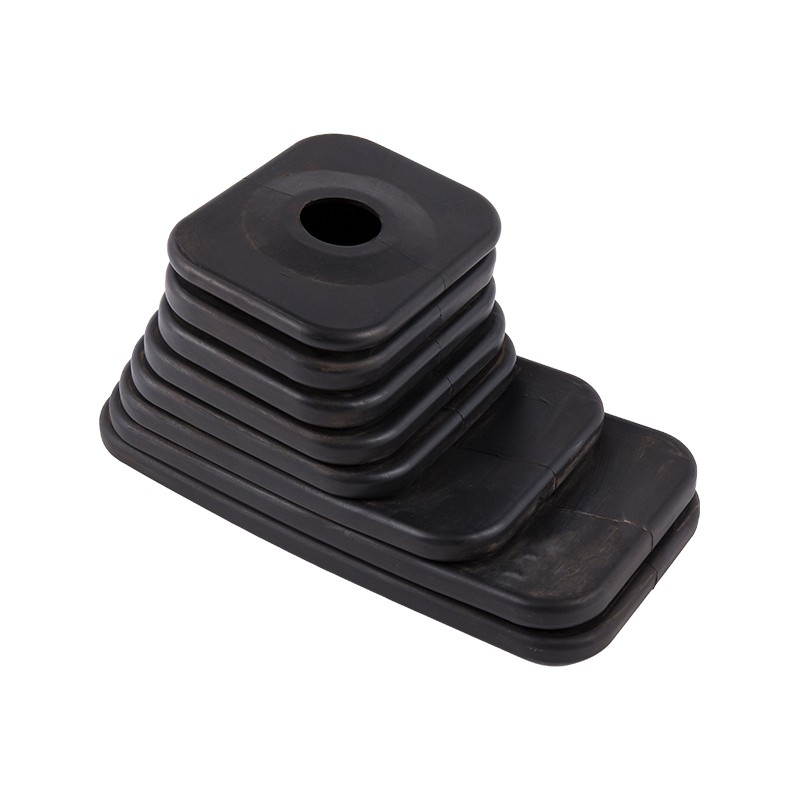
Tomemos como ejemplo un fuelle de goma utilizado como cubierta antipolvo para la palanca de cambios: sus circunvoluciones cambian de diámetro a lo largo del eje, por lo que ningún troquel recto podría producirlo. Esa pieza está moldeada en una cavidad de dos partes, y la misma lógica se aplica a los pasacables, las tapas y los soportes vibratorios.
 Cubierta antipolvo de fuelle de palanca de cambios de goma EPDM Este fuelle de EPDM se adapta a cubiertas antipolvo de palanca de cambios con diferentes diámetros, moldeadas para formas complejas que la extrusión no puede producir. Ofrece resistencia comprobada a la intemperie y al ozono para uso automotriz. Ver producto →
Las matrices de extrusión cuestan una fracción de un molde de compresión de múltiples cavidades, pero las curvas de costo por pieza se cruzan a medida que aumenta el volumen y la herramienta moldeada se amortiza.
Una matriz de extrusión simple para un perfil sólido o hueco generalmente cuesta cientos de dólares, mientras que un molde de producción de compresión o transferencia con inserciones de cavidad generalmente cuesta miles. La extrusión también inicia la producción más rápido porque la prueba del troquel es más corta que el muestreo del molde. Sin embargo, una vez que una herramienta moldeada alcanza el estado estable, los tiempos de ciclo de uno a cinco minutos por curado son típicos para piezas de tamaño mediano, y las herramientas de cavidades múltiples multiplican la producción por ciclo. Por lo tanto, por encima de aproximadamente 50.000 piezas por año, el moldeo puede generar un costo unitario más bajo en piezas geométricamente complejas.
La misma pieza puede aterrizar en cualquier lado del cruce dependiendo del número de cavidades. Un molde de cuatro cavidades divide el costo de las herramientas en cuatro partes por ciclo, lo que reduce el punto de equilibrio en comparación con una herramienta de una sola cavidad. Estos rangos provienen de cotizaciones de proyectos típicos y no de una lista de precios fijos; Los números exactos cambian según el tamaño del perfil, el número de cavidades y el compuesto. Lo que importa es la forma de la curva de costos, no el punto preciso donde se cruza.
Las piezas moldeadas mantienen un control más estricto en las caras de sellado críticas porque la cavidad fija cada superficie, mientras que los perfiles extruidos tienen tolerancias de sección transversal más flexibles y no pueden capturar insertos durante el proceso.
| Atributo | Extrusión | moldeado |
| Tolerancia de sección transversal | /- 0,3-0,8 mm típico | /- 0,1-0,3 mm en dimensiones críticas |
| Tolerancia de longitud de corte | /- 1-2 mm | Altura de pieza fijada por cavidad |
| Inserciones de metal o plástico. | No es posible en línea | Adherido durante el curado |
| Socavados y acciones laterales. | No es posible | Posible con correderas o núcleos plegables. |
| textura superficial | Acabado troquelado | Controlado por cavidades, texturizable |
Para un sello de puerta de vehículo comercial, el perfil de bulbo extruido proporciona una sección transversal constante de bajo costo, mientras que la pieza de esquina moldeada produce el radio estrecho que un troquel recto no puede. La mayoría de los sistemas de burletes para automóviles utilizan ambos.
La dureza también cambia el equilibrio. Los compuestos muy blandos por debajo de 30 Shore A son más fáciles de controlar en el moldeo porque la cavidad sostiene la superficie durante el curado; La extrusión de perfiles muy blandos requiere un manejo cuidadoso para evitar la distorsión antes de la vulcanización.
La historia de la tolerancia no es una simple victoria para el moldeo. La extrusión mantiene una consistencia excelente a lo largo de la dirección de extracción y, a menudo, se prefiere para recorridos de sellado largos y rectos, donde el empalme de segmentos moldeados crearía vías de fuga. En Tosun línea de producción de extrusión , los perfiles se vulcanizan continuamente y luego se cortan a la medida del cliente, lo que mantiene la economía atractiva para piezas medidas en metros en lugar de milímetros.
El proceso correcto está determinado por cuatro limitaciones: geometría requerida, volumen anual, tolerancia dimensional y si se necesitan insertos o secciones de múltiples materiales.
La mayoría de las decisiones de proceso incorrectas provienen de fijar el precio de la geometría en primer lugar y del volumen en segundo lugar. Invierta ese orden y la decisión se volverá más clara.
Para un ojal pequeño que sella un cable que pasa a través de un panel de chapa, la geometría es corta, la pared es delgada y el número de piezas suele ser alto. Esa combinación apunta al moldeado, con una herramienta de múltiples cavidades que se amortiza rápidamente. Para un canal de un metro de largo que retiene el vidrio de una ventana, la extrusión es la única ruta sensata.
 Ojal de goma personalizable para protección de cables y alambres Un ojal moldeado protege los cables que pasan a través de los paneles y es ideal para producción de gran volumen. Disponible en EPDM, NBR, CR o NR con dureza ajustable y múltiples tamaños. Ver producto →
El componente de caucho personalizado más rentable a menudo combina una sección constante extruida con esquinas moldeadas, extremos o inserciones adheridas, lo que significa que el fabricante debe ejecutar ambos procesos internamente.
Jiaxing Tosun Rubber & Plastic Co., Ltd. opera la mezcla de materiales, la preparación de mangueras, el moldeado y la extrusión en un solo sitio, con 12 ingenieros de formulación y diseño de moldes y un equipo de inspección técnica de 20 personas. Esa combinación es importante porque una pieza híbrida, como una manguera de refrigerante con codos moldeados en un tramo recto extruido, necesita un propietario de ingeniería para la tolerancia y la entrega, no dos proveedores negociando una junta adhesiva.
Los ejemplos híbridos comunes incluyen:
Cuando un único proveedor controla tanto el troquel de extrusión como el molde de compresión, la transición entre procesos se diseña en la mesa de dibujo, no se parchea en la línea de montaje. Los empalmes moldeados a extruidos se prueban como conjuntos completos antes de su lanzamiento.
Aquí es también donde la experiencia en vinculación entra en escena. Un soporte moldeado de caucho a metal que absorbe las vibraciones lleva un inserto que debe permanecer alineado durante el curado; un sello climático extruido no lleva ningún inserto. Comprender dónde va el inserto generalmente decide qué variante de moldura se utiliza en el sistema de la empresa. línea de producción de moldeo .
 Sellos extruidos para juntas de ventanas y puertas en varios elastómeros Estos sellos extruidos brindan impermeabilización para puertas y ventanas en los sectores de transporte, construcción y marítimo. Elija entre EPDM, CR, silicona o FKM con colores personalizables. Ver producto →
No. La extrusión forma un perfil continuo y no puede colocar un inserto dentro del troquel. Los insertos se moldean durante el ciclo de curado o se unen posteriormente en una operación secundaria.
El moldeado normalmente logra tolerancias más estrictas en características tridimensionales críticas, con /- 0,1-0,3 mm común en dimensiones controladas por cavidad. La extrusión mantiene una geometría de sección transversal precisa en la dirección de dibujo, pero tiene tolerancias de perfil más flexibles, generalmente de /- 0,3-0,8 mm.
No. La extrusión tiene un costo de entrada de herramientas más bajo, pero el moldeado puede resultar más barato por pieza en grandes volúmenes porque las herramientas de cavidades múltiples curan varias piezas por ciclo y eliminan pasos de unión secundarios en geometrías complejas.
Sí. Los proveedores que ejecutan ambos procesos, como Jiaxing Tosun Rubber & Plastic Co., Ltd., pueden diseñar conjuntos híbridos con secciones extruidas y detalles moldeados bajo un único sistema de calidad, lo que simplifica las tolerancias, las pruebas y la entrega.
Respuesta rápida: extrusión para perfiles largos y constantes, moldeado para piezas 3D complejas y un enfoque híbrido cuando ambas características aparecen en un solo ensamblaje.

Modelo:
 Teléfono: +86-18857371808
Tel.: +86-0573-88191655
Fax: +86-0573-88051599
Correo electrónico: [email protected]
Centro de productos
Goma para insertar unión Productos de caucho extruido Manguera de goma Productos moldeados personalizadosEnlaces rápidos
Contáctenos
Derechos de autor ©
Jiaxing Tosun Rubber&Plastic Co., Ltd.
Todos los derechos reservados.
Fábrica de productos de caucho y plástico personalizados