English
 中文简体
 Español
Noticias de la industria
Inicio / Noticias / Noticias de la industria / Desde el dibujo hasta la entrega: cómo los fabricantes de caucho personalizados respaldan los ciclos de desarrollo de OEM

2026-10-12
Un ciclo de desarrollo OEM para un componente de caucho personalizado comienza cuando un ingeniero publica un dibujo y hace una pregunta: ¿se puede moldear esta pieza, en este material, con esta tolerancia, lo suficientemente rápido como para proteger una fecha de lanzamiento? Para fuelles, juntas, mangueras y soportes adheridos, las 12 a 18 semanas entre el diseño y la entrega generalmente esconden más riesgos que costos. En Jiaxing Tosun Rubber & Plastic Co., Ltd., un fabricante de caucho personalizado que opera una planta de 15.000 metros cuadrados en Jiaxing, China, esa ventana se reduce a 9 o 10 semanas porque la revisión del diseño para la fabricabilidad (DFM), la selección de materiales, el diseño de moldes, el muestreo y la inspección se realizan en paralelo en lugar de en secuencia. La diferencia entre un proveedor de componentes y un socio de desarrollo aparece en los primeros cinco días hábiles después de la llegada del dibujo.
Un fabricante de caucho personalizado comprime un programa OEM ejecutando seis flujos de trabajo simultáneamente: DFM, definición de compuestos, herramientas, muestreo, validación y producción en serie. Cada flujo de trabajo pertenece internamente a una función diferente, pero el OEM los ve como una línea de tiempo. El equipo de ingeniería gestiona los supuestos de contracción y flujo del molde, el equipo de materiales mezcla y prueba compuestos de prueba, el taller de herramientas corta acero y el equipo de inspección prepara planes de medición. Cuando estos equipos dependen de un propietario de proyecto, el OEM evita el modo de falla clásico en el que llega un molde antes de que se valide el compuesto.
| Fase de desarrollo | Decisión OEM | Acción del proveedor de caucho | Duración típica |
| Liberación de dibujo | Geometría de bloqueo, tolerancias, acabado superficial. | Revisión DFM, verificación de moldeabilidad, entrada de contracción. | 3-5 días |
| Definición de materiales | Establecer requisitos de temperatura, fluidos, ozono y carga. | Recomendación compuesta con datos de prueba. | 5-7 días |
| Diseño de herramientas | Aprobar el concepto de molde y el recuento de cavidades. | Grado de acero, línea de separación, ubicación de la puerta | 7-14 días |
| Muestreo | Pruebe el ajuste, el funcionamiento y el sellado | Muestra de moldura, informe dimensional, primer artículo. | 10-21 días |
| Validación | Aprobación de pruebas medioambientales y de resistencia | Pruebas por lotes, certificados de materiales, archivo PPAP | 2-4 semanas |
| Rampa de producción | Horario de suministro y stock de seguridad. | Control de procesos, inspección final, embalaje. | Continuo |
Observe la superposición. La revisión del DFM se completa mientras el OEM aún finaliza el ciclo de trabajo, y el diseño del molde comienza antes de que finalice la validación del compuesto cuando el proveedor realiza pruebas en paralelo. Para una cubierta moldeada, como una funda de cambio de marchas o un fuelle de suspensión, el mismo molde que produce el primer artículo se utiliza posteriormente para la producción en serie, por lo que las muestras de aprobación reflejan la capacidad real del proceso.
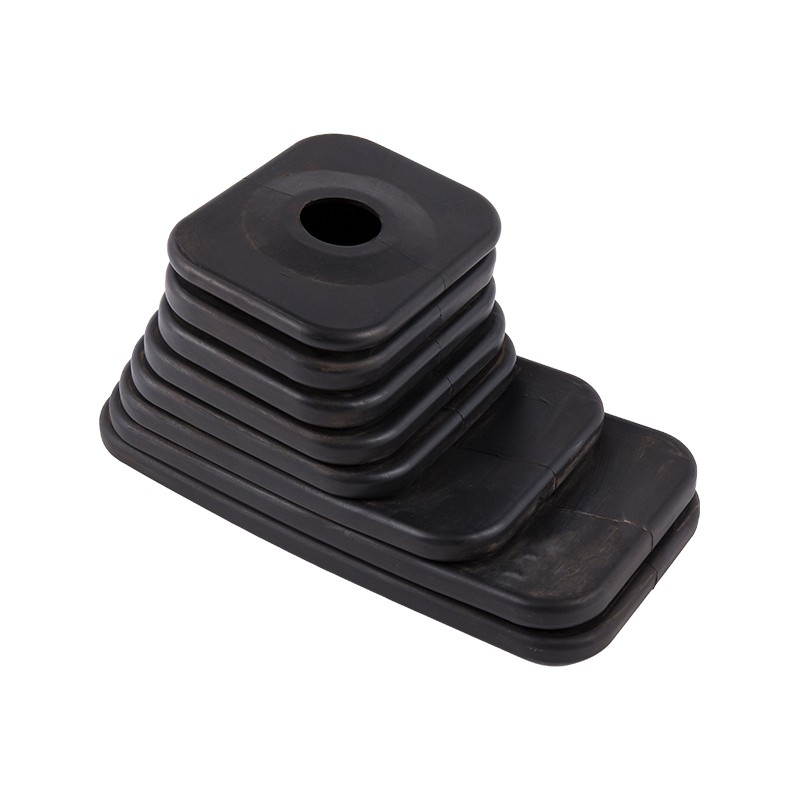
 Cubierta antipolvo de fuelle de palanca de cambios de EPDM para aplicaciones automotrices Este fuelle de EPDM protege los sistemas de cambio de marchas con resistencia a temperaturas de -40 °C a 150 °C. Su diseño flexible se adapta a vehículos de pasajeros, comerciales y todoterreno, lo que lo hace relevante al revisar la aprobación de moldes para las muestras del primer artículo. Ver producto →
Una vez que se cierra el DFM, las herramientas se mueven al línea de producción de moldeo la misma semana el OEM aprueba el concepto del molde.
La velocidad y la calidad de la retroalimentación DFM le indican a un OEM si un fabricante de caucho personalizado protegerá el ciclo de desarrollo o lo consumirá. Un proveedor capacitado responde en tres a cinco días hábiles con datos concretos: ángulo de desmoldeo, línea de separación, equilibrio del espesor de la pared y valores de contracción del molde. EPDM muestra una contracción lineal del molde de aproximadamente 1,8 por ciento a 2,5 por ciento; la silicona puede alcanzar entre el 3,0 y el 3,5 por ciento. Si la cavidad se corta sin compensación de contracción, un labio sellador de 50 milímetros puede desplazarse más de un milímetro, suficiente para no pasar una prueba de fugas.
Diseñar para la capacidad de fabricación en caucho significa verificar que cada característica geométrica se pueda moldear, desmoldar y medir dentro de la tolerancia establecida antes de cortar cualquier acero.
La selección del material determina el diseño del molde, el ciclo de curado y el precio unitario, por lo que un fabricante de caucho personalizado debe proponer el compuesto antes de cotizar la herramienta. El dibujo suele nombrar un elastómero genérico; el proveedor lo convierte en un compuesto específico con una dureza Shore A, una ventana de servicio y objetivos de compresión. El EPDM resiste el ozono y la intemperie desde -50 °C a 150 °C y es adecuado para mangueras de radiador, sellos de puertas y fuelles. La silicona mantiene la flexibilidad de -60 °C a 230 °C para juntas y tapas eléctricas. NBR maneja petróleo y combustible. El caucho natural absorbe las vibraciones como soportes y parachoques.
| Elastómero | Rango de servicio | Fortaleza clave | Piezas típicas OEM |
| EPDM | -50°C a 150°C | Resistencia al ozono, la intemperie y el agua | Mangueras de radiador, juntas de puertas, fuelles |
| Silicona | -60°C a 230°C | Estabilidad térmica, baja deformación por compresión. | Juntas, tapas, sellado eléctrico. |
| NBR | -30°C a 100°C | Resistencia al aceite y al combustible | Mangueras de aceite, juntas de combustible |
| caucho natural | -50°C a 80°C | Elasticidad y resistencia al desgarro. | Soportes vibratorios, parachoques |
Cuando una junta de brida debe mantener la presión y el calor en la misma junta, la base habitual es EPDM con baja deformación por compresión, y el laboratorio de pruebas debe proporcionar datos de deformación por compresión y de hinchamiento de volumen antes de la aprobación del molde.
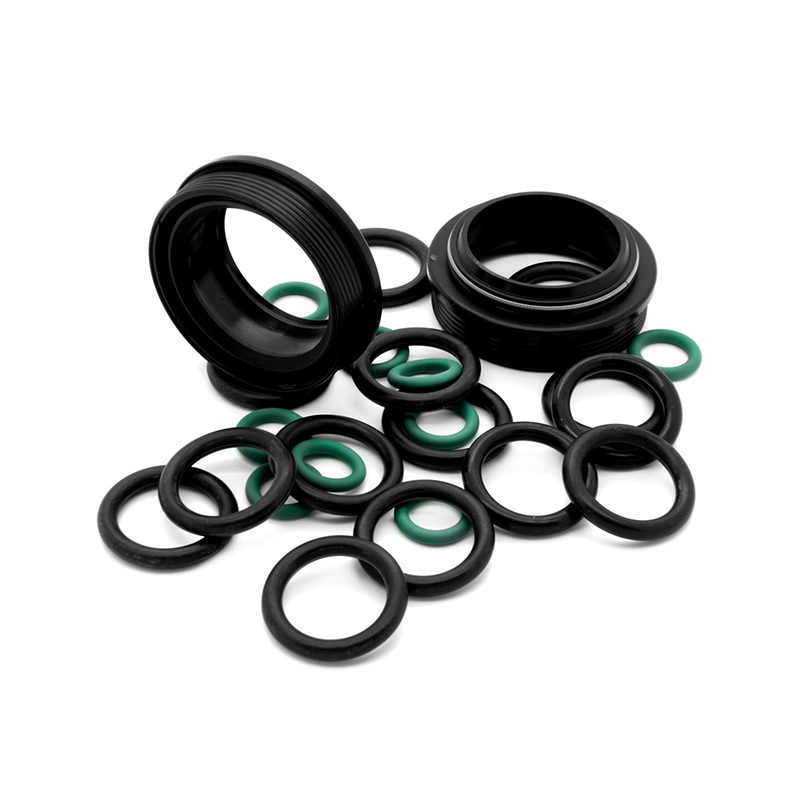
 Juntas y sellos de caucho con bridas en múltiples opciones de elastómero Esta selección de juntas cubre EPDM, NBR, silicona, FKM y más, con aplicaciones en sellado de fluidos y presión. Los datos de compresión son importantes para las uniones de bridas, por lo que se ajustan al contexto de la validación del material antes de la aprobación del molde. Ver producto →
El muestreo paralelo, en el que se superponen la construcción del molde, las pruebas de materiales y la inspección dimensional, comprime el ciclo de desarrollo del OEM de aproximadamente 18 semanas a aproximadamente 10 semanas. Un programa convencional se mueve en secuencia: esperar el molde, esperar el material, esperar el informe de la prueba. En el muestreo paralelo, se corta acero para herramientas mientras se mezcla el lote compuesto, y los primeros disparos se miden la misma semana que se pule el molde.
El total baja de 18 semanas a 10 semanas porque ninguna fase espera a que finalice la anterior. Para perfiles continuos, la misma lógica paralela se traslada a la línea de producción de extrusión de caucho , donde las pruebas de moldes reemplazan las pruebas de moldes.
Un fabricante de caucho personalizado obtiene la función de entrega OEM solo cuando la producción en serie mantiene las mismas tolerancias que mostraron las muestras aprobadas. El aumento de escala es donde fallan los pequeños proveedores: una pieza que midió perfectamente en la sala de muestras se desvía cuando el mismo molde funciona bajo presión de producción. Tosun mitiga esto con más de 250 empleados, incluidos 12 ingenieros de formulación y diseño de moldes y un equipo de inspección técnica de 20 miembros, dentro de un edificio de 18.000 metros cuadrados.
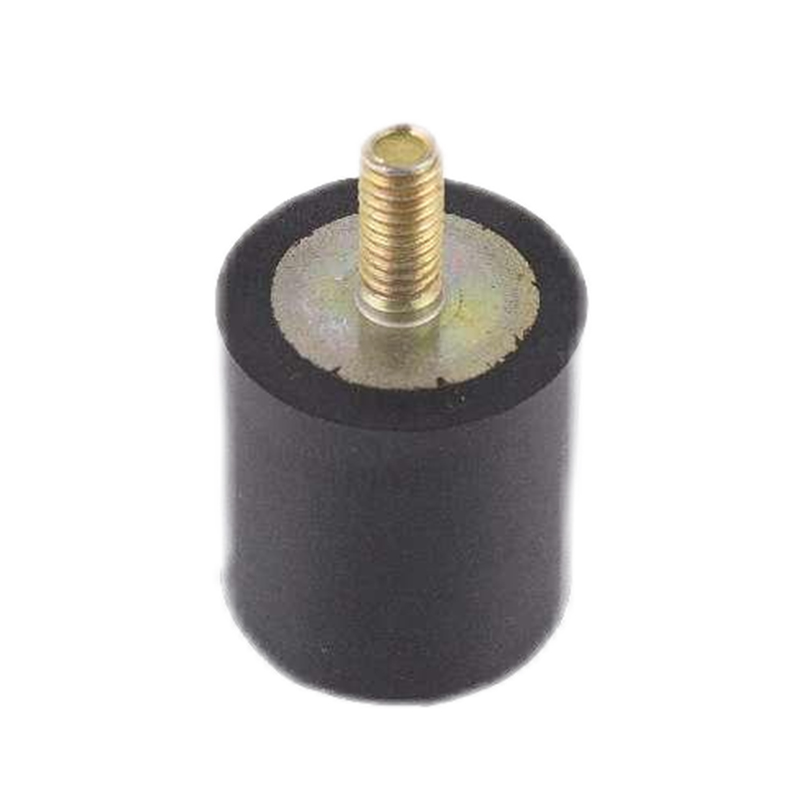
El equipo de inspección controla el material, las piezas en proceso y los productos terminados, y el laboratorio in situ respalda las solicitudes de prueba que los clientes OEM suelen realizar dentro de su PPAP. Los soportes vibratorios son el caso más claro de múltiples materiales: un inserto de acero, un elemento de caucho y una interfaz unida por curado se convierten en un componente que debe sobrevivir a ciclos de carga repetidos.
 Soportes de aislamiento de vibraciones de caucho para vehículos y equipos industriales Estos soportes combinan caucho con inserciones de acero para aplicaciones de motor, cabina y transmisión, ofreciendo alta capacidad de carga y amortiguación de vibraciones. Ilustran piezas de múltiples materiales relevantes para la documentación de PPAP y los requisitos de certificación de materiales. Ver producto →
El proceso de aprobación de piezas de producción es el paquete de documentación que utiliza un OEM para confirmar que el proceso de un proveedor puede producir piezas de manera consistente dentro de las tolerancias del dibujo. Incluye informes dimensionales, certificados de materiales y datos de capacidad.
La fiabilidad de la entrega depende de la planificación de materiales, no de la suerte. Un cronograma confirmado con informes de muestra y resultados de pruebas de lotes le brinda al comprador OEM una señal clara de que la fecha de lanzamiento está protegida.
Una lista de verificación de cinco minutos antes de que un dibujo abandone su escritorio evita los retrasos más comunes en el ciclo de desarrollo de caucho OEM.
Para una pieza moldeada de EPDM o silicona, un ciclo típico es de 12 a 18 semanas. Con muestreo paralelo y un taller de herramientas integrado, la misma pieza puede alcanzar PPAP en 9 a 11 semanas, dependiendo de la complejidad de la geometría y el número de rondas de iteración.
El plano debe indicar las tolerancias funcionales, el rango de temperatura de servicio, la exposición a fluidos o medios, la dureza en Shore A, las certificaciones requeridas y el volumen anual. Agregar el entorno operativo ayuda al fabricante a recomendar el elastómero adecuado antes de comenzar el mecanizado.
Un fabricante capaz utiliza un equipo de inspección dedicado, un laboratorio de pruebas, controles durante el proceso y documentación PPAP. Tosun, por ejemplo, cuenta con 20 empleados de inspección técnica y un laboratorio in situ para emitir certificados de materiales e informes dimensionales con cada lote.
Las piezas moldeadas utilizan cavidades cerradas y se adaptan a fuelles, juntas, tapones y soportes adheridos; Las piezas extruidas pasan a través de una matriz para formar perfiles continuos, como burletes y sellos de canales. La elección cambia el tiempo de herramientas, la lógica de muestreo y la retroalimentación DFM que recibe.

Modelo:
 Teléfono: +86-18857371808
Tel.: +86-0573-88191655
Fax: +86-0573-88051599
Correo electrónico: [email protected]
Centro de productos
Goma para insertar unión Productos de caucho extruido Manguera de goma Productos moldeados personalizadosEnlaces rápidos
Contáctenos
Derechos de autor ©
Jiaxing Tosun Rubber&Plastic Co., Ltd.
Todos los derechos reservados.
Fábrica de productos de caucho y plástico personalizados