Un comprador de nivel 1 envía un aviso de cambio de ingeniería para una arandela de caucho moldeada por compresión: espesor de pared de 0,3 mm, objetivo de dureza movido de 60 a 65 Shore A. Si el proveedor envía esa revisión a un taller de herramientas externo, el comprador espera una semana para recibir una cotización y dos más para recibir la herramienta modificada. Si el proveedor diseña y mecaniza el molde internamente, la revisión normalmente se cotiza dentro de las 48 horas y las primeras piezas de prueba están en el banco en cinco días. Esa brecha es la razón diseño de moldes interno es importante para la calidad y el tiempo de entrega de las piezas de caucho personalizadas.
Para un componente de caucho personalizado, el molde no es un detalle de producción; es la definición del producto. La geometría de la cavidad, la compensación de la contracción, la ventilación, las ranuras flash y la posición de la línea de separación deciden si la pieza sella, encaja y sobrevive a su ciclo de trabajo. Jiaxing Tosun Rubber & Plastic Co., Ltd. (Tosun), un fabricante de caucho en Jiaxing con más de 250 empleados, trata el diseño de moldes como una función de ingeniería interna: 12 ingenieros de diseño y fórmulas de moldes trabajan en el mismo edificio mientras se mezclan, moldean y extruyen materiales, y un equipo de inspección técnica de 20 personas mide los resultados.
El diseño de moldes interno elimina los idas y venidas que le cuestan semanas
El diseño interno de moldes comprime una iteración de herramientas de semanas a días porque la revisión de planos, el mecanizado de cavidades y la retroalimentación del proceso se realizan bajo un mismo techo.
Cada revisión de diseño de una herramienta comprada sigue la misma ruta lenta: el moldeador de caucho envía su cambio a un taller de herramientas externo, el taller vuelve a cotizar, ajusta el trabajo a su cronograma, mecaniza la cavidad, envía piezas de prueba y espera comentarios. Dos o tres ciclos de esto en un solo programa pueden borrar una ventana de inicio completa. Un equipo de herramientas interno omite por completo los pasos de cotización y programación.
Ciclo típico de revisión de herramientas 3-5 días con un equipo interno de diseño de moldes, versus 18-26 días cuando el cambio se envía a través de un taller de herramientas externo.
La diferencia se agrava a lo largo de la vida de un programa. Cada ronda de PPAP, cambio de material y reparación de campo llega al mismo ciclo. Tosun programa de mangueras moldeadas personalizadas para los sistemas de enfriamiento OEM se mantuvo dentro del cronograma a través de una serie de revisiones de compuestos porque cada uno se trasladó directamente del ingeniero de fórmulas al banco de herramientas interno en lugar de cruzar la ciudad.
Bucle de taller de herramientas externo
- Molder envía dibujo y solicitud de cambio al taller de herramientas
- Cotizaciones de talleres de herramientas; el comprador espera 5-9 díasías
- Orden de cambio emitida; El trabajo ingresa a la cola del taller de herramientas.
- Cavidad mecanizada y probada sin el compuesto de producción.
- Piezas de prueba devueltas; pruebas y rechazos del moldeador
- Comienza la segunda ronda de revisión
Bucle de herramientas interno
- El ingeniero de moldes revisa el cambio con respecto al plano del comprador.
- Actualización de cavidad diseñada y aprobada el mismo día.
- Mecanizado programado en la planta de herramientas interna
- La prueba utiliza el compuesto de producción real
- Las mediciones de laboratorio y los comentarios de control de calidad llegan en horas, no en semanas.
- Herramienta corregida lanzada para producción.
La propiedad del diseño del molde establece las tolerancias que realmente puede tener una pieza de caucho personalizada
El mapa de tolerancia de una pieza de caucho moldeada por compresión se fija cuando se diseña la cavidad, no cuando se cierra la prensa.
El caucho se encoge después del curado y no se encoge de manera uniforme. Dependiendo del polímero, la carga de relleno y el durómetro, un compuesto típico de EPDM o NBR se mueve entre un 1,5% y un 3,5% entre la cavidad y la pieza enfriada. Un taller de herramientas externo generalmente aplica un factor de contracción del valor contable al dibujo del cliente. Cuando el material o el proceso cambia, esa suposición se convierte en rechazos dimensionales. Un diseñador interno aplica los valores de contracción medidos en el compuesto real, verifica el resultado en la primera prueba y corrige la cavidad antes de que comience la producción.
Tabla 1. Decisiones de diseño de moldes y lo que controlan en una pieza de caucho personalizada terminada. | Decisión de diseño del molde. | lo que controla | Fallo típico cuando se subcontrata |
| Margen de contracción de la cavidad | Dimensiones exteriores e interiores finales. | Las piezas funcionan sobredimensionadas o insuficientes en PPAP; geometría rechazada |
| Línea de separación y ranuras flash | Espesor de la rebaba, esfuerzo de recorte, superficie de sellado | Marcas de desgarro y vías de fuga en los labios de sellado de la junta |
| Colocación de ventilación | Trampas de aire, líneas de tejido, relleno de cavidades | Los huecos en las esquinas del último relleno fallan bajo presión |
| Diseño de tiro y expulsión. | Tensión de desmoldeo y distorsión de piezas. | Las paredes delgadas del fuelle se estiran o se parten durante el decapado. |
| Cavidad de acero y acabado superficial. | Comportamiento de liberación y textura de la superficie. | Mantenerse en la producción; defectos superficiales en las caras de sellado |
La tolerancia de planificación frente a un proceso conocido es lo que separa una pieza de caucho que pasa la inspección del primer artículo de una que necesita tres rondas de ajustes de herramientas. Una junta con un labio de sellado de 0,4 mm, un fuelle con una pared de 1,2 mm o un soporte de brida con inserciones adheridas dependen de lo mismo: una cavidad diseñada por las personas que la manejarán.
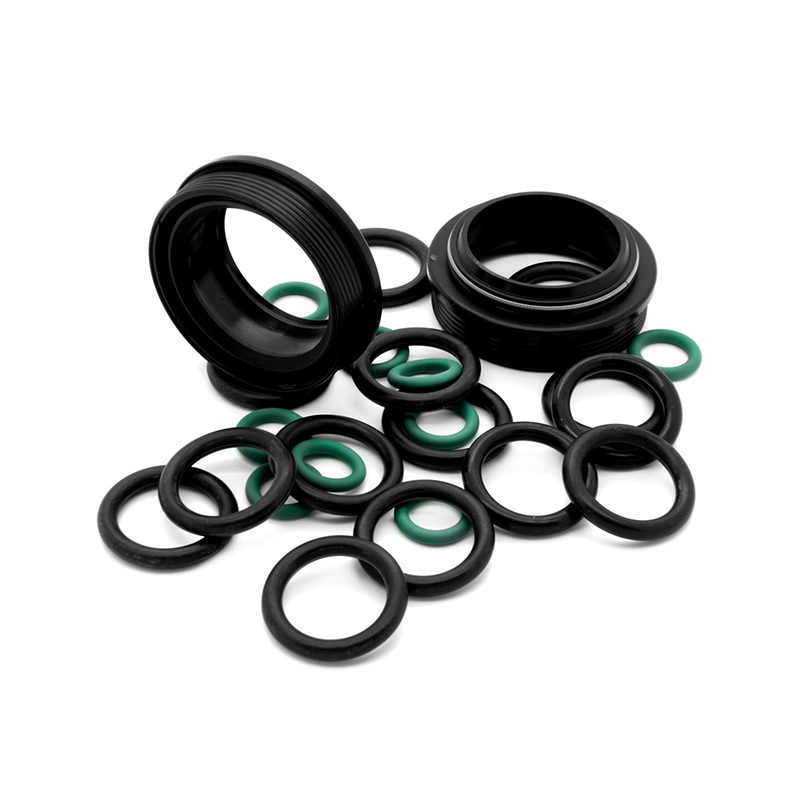
 Juntas y sellos de caucho con bridas para planificación de tolerancias dimensionales Esta página de producto detalla las juntas de caucho con bridas en múltiples compuestos, lo que respalda el enfoque del párrafo en el diseño de cavidades y la planificación de tolerancias. Revise las opciones de materiales y las aplicaciones de sellado para alinear el comportamiento del compuesto con la contracción y el flujo previstos. Ver producto →
La formulación de compuestos y el diseño de moldes son un solo sistema de ingeniería
La geometría del molde y el compuesto de caucho deben desarrollarse juntos porque la contracción, el flujo y el comportamiento de unión cambian cada vez que cambia cualquiera de los lados.
Un ajuste de dureza de 60 a 70 Shore A cambia el comportamiento del flujo y la contracción poscurado. Un cambio de EPDM a una mezcla de silicona cambia los ángulos de tiro, la ventilación y el tratamiento de liberación. Si el desarrollo de compuestos y el diseño de moldes se realizan en organizaciones diferentes, cada ajuste de material desencadena un costoso corte de herramientas. Cuando los mismos ingenieros poseen ambos, el molde se diseña según la curva de curado real y la formulación se ajusta para llenar la cavidad limpiamente.
Compensación de contracción Compensación de contracción is the practice of sizing the tool cavity larger than the target part dimension by the material's measured post-cure shrinkage, which for many EPDM and NBR compounds ranges from 1.5% to 3.5%. Done correctly, it converts a cavity dimension directly into an in-tolerance molded dimension.
Las piezas complejas hacen visible la interdependencia. Un fuelle de caucho con paredes delgadas corrugadas necesita un flujo preciso y una geometría de desmoldeo; un diafragma reforzado con tela necesita zonas de deformación controladas que se alineen con el contorno de la cavidad; un soporte adherido de caucho a metal necesita que la ubicación de la línea de unión coincida con las tolerancias del inserto. Tosun combina a sus 12 ingenieros de fórmulas y diseño de moldes exactamente en estos grupos de productos, por lo que un cambio de dibujo permanece dentro de un circuito de retroalimentación.
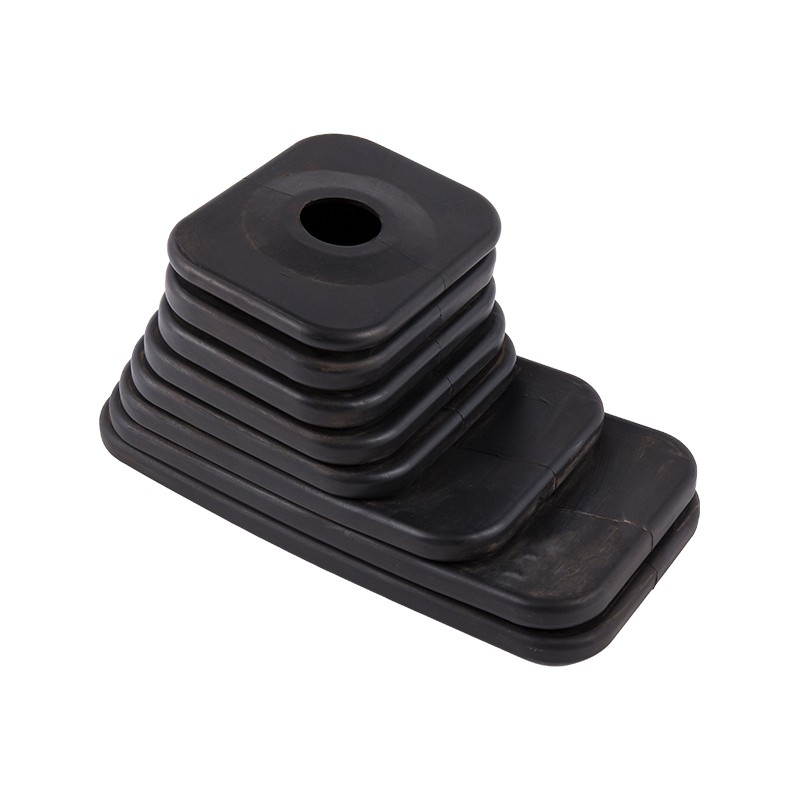
 Fuelles de arranque de palanca de cambios de EPDM con diseño de molde personalizado El texto anterior destaca las paredes corrugadas delgadas y la ubicación de las líneas de unión, y esta página de fuelle especifica los rangos de rendimiento y las opciones de personalización del EPDM. Demuestra cómo los ingenieros de moldes internos manejan geometrías de desmolde complejas para aplicaciones automotrices. Ver producto →
Cuatro comprobaciones para verificar la capacidad interna de diseño de moldes de un proveedor
Puede verificar la capacidad interna de diseño de moldes con cuatro preguntas directas, sin solicitar un recorrido por la fábrica.
- Pregunte por la división del personal de ingeniería. Un proveedor con capacidad interna puede indicar cuántos ingenieros de diseño de moldes y cuántos ingenieros de fórmulas emplea; Tosun, por ejemplo, enumera 12 en ambas funciones.
- Pregunte dónde se mecanizan las cavidades. La capacidad interna de CNC, electroerosión o corte por hilo significa que los cambios de diseño nunca esperan el cronograma de un taller de herramientas externo.
- Solicite los últimos tres registros de revisión de herramientas. La diferencia entre la fecha de revisión y la fecha de prueba es el tiempo de entrega real.
- Pregunte quién mide los primeros artículos y con qué rapidez. Los comentarios de inspección y laboratorio el mismo día, respaldados por un equipo como el personal de inspección técnica de 20 personas de Tosun, cierra el círculo lo suficientemente rápido como para corregir la siguiente prueba.
12 Ingenieros de fórmulas y diseño de moldes en Tosun.
20 Personal de inspección técnica en el laboratorio de control de calidad.
250 empleados en mezcla, moldeo y extrusión
La misma auditoría se aplica a cualquier proveedor que evalúe. Lo que un taller interno competente puede demostrar con números, un modelo subcontratado normalmente no puede hacerlo.
Plazo de entrega típico de iteración de herramientas, días calendario
Diseño de moldes interno versus taller de herramientas externo en cuatro tareas de herramientas comunes
Diseño de moldes interno Taller de herramientas externo
Diseño inicial de la cavidad.
Interno 4 días
Externo 15 días
Cambio de ingeniería único
Interno 3 díasías
Externo 12 díasías
Ajuste de contracción
Interno 2 d
Externo 9 d
Arreglo de flash o ventilación
Interno 3 díasías
Externo 10 días
Tabla 2. Evidencia a solicitar durante una auditoría de capacidad de diseño de moldes de caucho personalizados. | Área de auditoría | Evidencia de capacidad interna real | bandera roja |
| equipo de ingeniería | Ingenieros de fórmulas y diseño de moldes nombrados | Compramos herramientas en una tienda asociada. |
| Mecanizado | Interno CNC, EDM or wire-cut cavity work | Todo el mecanizado de cavidades subcontratado. |
| Historial de revisiones | Registros fechados desde la solicitud de cambio hasta el juicio | Sin registros; retrabajo absorbido en silencio |
| Inspección del primer artículo | Medición de laboratorio y aprobación de control de calidad el mismo día | Piezas enviadas para inspección después de semanas. |
Cuando un proveedor pasa las cuatro comprobaciones, la decisión de compra pasa del precio por herramienta al tiempo de entrega total y la calidad de primer paso en todo el programa. Se aplica el mismo estándar ya sea que la pieza sea una junta plana o un soporte adherido de caucho a metal; la montura adherida simplemente exige más del diseño del molde, porque la posición del inserto y la corona adherida viven en la misma cavidad.
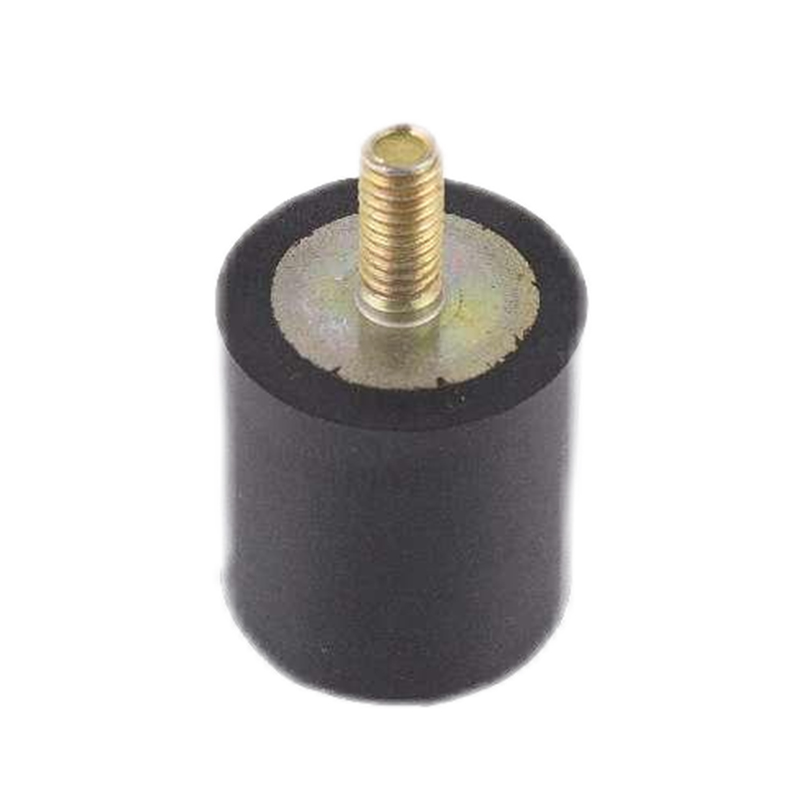
 Soportes de aislamiento de vibraciones de caucho para diseño de cavidades unidas Esta página de montaje enumera EPDM, NBR y compuestos personalizables con detalles de capacidad de carga y aislamiento de vibraciones. Se ajusta a la discusión sobre los soportes adheridos de caucho a metal y muestra cómo se abordan la posición del inserto y la unión de la corona en el diseño de la cavidad. Ver producto →
Preguntas sobre diseño de moldes interno que todo comprador de piezas de caucho personalizadas debería plantearse
¿Cuánto tiempo de entrega ahorra el diseño interno de moldes en una pieza de caucho personalizada?
En un programa personalizado típico, el diseño inicial de herramientas se completa en 2 a 4 semanas internamente, frente a 6 a 10 semanas a través de un taller de herramientas externo. Para revisiones durante PPAP o después de fallas en el campo, la brecha es de 3 a 5 días versus 2 a 4 semanas por ciclo.
¿El diseño interno del molde garantiza tolerancias más estrictas?
No por sí solo. Se obtienen tolerancias más estrictas al diseñar la cavidad teniendo en cuenta la contracción y el flujo del compuesto real y luego medir los primeros artículos con el mismo equipo. El diseño interno del molde crea las condiciones para ese bucle; no garantiza el resultado por sí solo.
¿Sigue siendo importante el diseño interno de moldes para una pieza de caucho simple?
Sí. Incluso una junta plana depende de la compensación de la contracción, la ubicación de la ranura de rebaba y la ubicación de la línea de separación. Las piezas más simples también tienen el margen de ingeniería más pequeño, por lo que una cavidad inexacta aparece como rechazo en la primera tirada de producción.
¿Cuál es la forma más rápida de confirmar la capacidad de diseño de moldes de un proveedor antes de realizar el pedido?
Haga las cuatro preguntas de auditoría: división del personal de ingenieros, ubicación de mecanizado de cavidades, registros de revisión y tiempo de respuesta del primer artículo. Un proveedor con capacidades internas reales responderá a las cuatro preguntas con nombres, fechas y resultados medidos.


 English
 中文简体
 Español